فوکوس دستگاه لیزر چیست و چه نقشی در کیفیت برش دارد؟
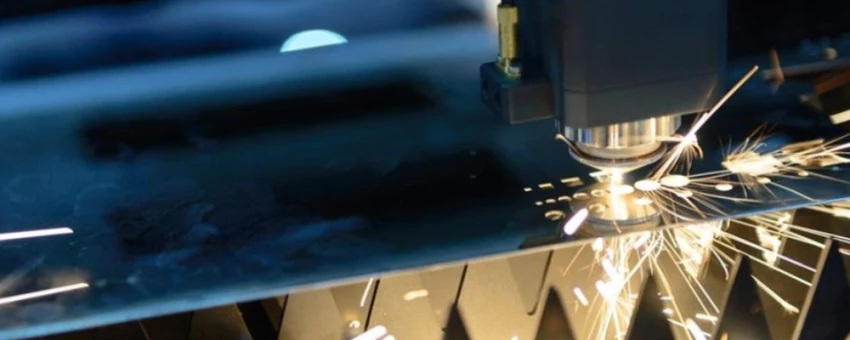
فوکوس دستگاه لیزر به موقعیت نقطهای گفته میشود که پرتو پس از عبور از لنز فوکوس به کمترین قطر و بیشترین چگالی انرژی میرسد. تنظیم این نقطه مشخص میکند انرژی پرتو در کدام بخش از سطح یا ضخامت قطعه متمرکز شود؛ موضوعی که روی سرعت برش، ظرافت حکاکی و کیفیت لبهها اثر میگذارد.
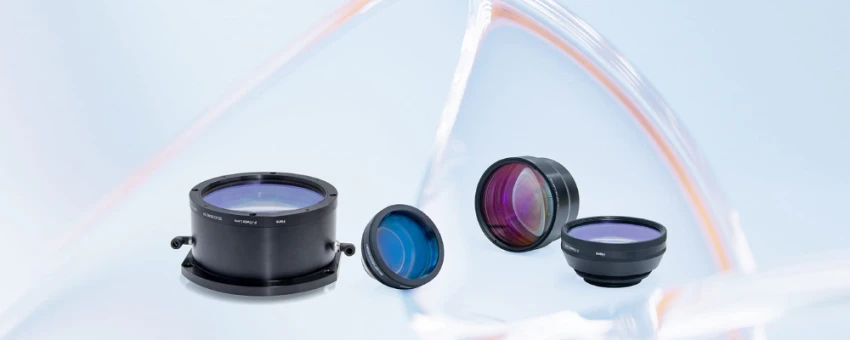
پرتو لیزر را مانند یک مخروط تصور کنید که در مسیر حرکت باریکتر میشود و پس از عبور از باریکترین قسمت، دوباره گسترش پیدا میکند. محل باریکترین بخش همان نقطه کانونی لیزر است. وقتی سطح قطعه در موقعیت مناسب این نقطه قرار بگیرد، انرژی در ناحیه کوچکتری متمرکز میشود و امکان ایجاد برش یا حکاکی دقیقتر فراهم خواهد شد.
تفاوت فاصله کانونی، نقطه کانونی و ارتفاع فوکوس چیست؟
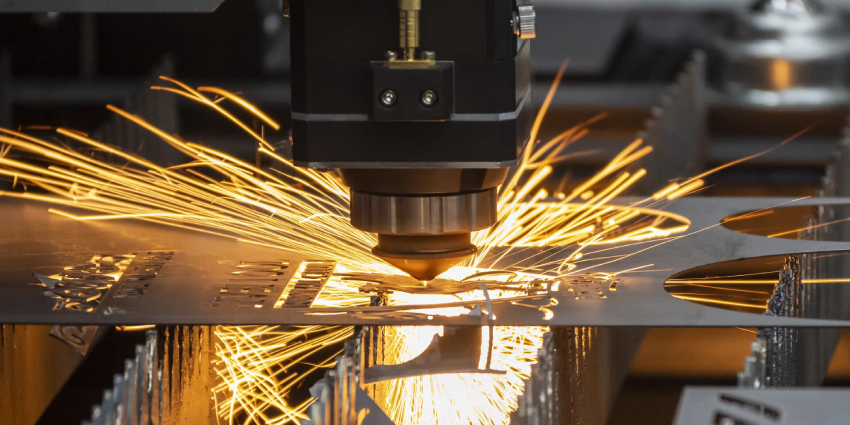
این 3 اصطلاح به هم مرتبطاند، اما معنای یکسانی ندارند. شناخت تفاوت آنها کمک میکند هنگام تنظیم دستگاه، فاصله لنز تا قطعه را با محل تمرکز پرتو اشتباه نگیرید.
-
فاصله کانونی (Focal Length): مشخصه اپتیکی لنز که به فاصله کانونی آن مربوط است.
-
نقطه کانونی (Focal Point): محل باریکترین قطر پرتو و تمرکز بیشترین چگالی انرژی.
-
ارتفاع فوکوس (Focus Height): موقعیت عمودی نقطه کانونی نسبت به سطح قطعه یا مرجع تعریفشده در دستگاه.
-
فاصله کاری (Working Distance): فاصله عملیاتی بین بخش مرجع هد یا نازل و سطح قطعه که باید مطابق دستورالعمل دستگاه تنظیم شود.
برای نمونه، ممکن است روی یک دستگاه حکاکی CO2 از لنزی با فاصله کانونی مشخص استفاده شود، اما فاصله نازل تا قطعه برابر همان عدد نباشد؛ زیرا محل نصب لنز و ساختار هد نیز در این اندازهگیری نقش دارند. در دستگاههای فایبر هم مقیاس تنظیم فوکوس میتواند بر اساس طراحی هد و نقطه مرجع سازنده تعریف شده باشد.
به همین دلیل، نباید یک فاصله ثابت را برای تمام دستگاهها و لنزها در نظر گرفت. عدد صحیح باید از دفترچه همان مدل یا ابزار فوکوس اختصاصی آن استخراج شود.
فوکوس مثبت و منفی لیزر چه تفاوتی دارند؟
فوکوس مثبت و منفی موقعیت نقطه کانونی را نسبت به سطح بالایی قطعه نشان میدهند. در بسیاری از دستگاههای برش فلز، فوکوس مثبت به قرارگیری نقطه کانونی بالاتر از سطح ورق و فوکوس منفی به قرارگیری آن درون ضخامت قطعه اشاره دارد. با این حال، قرارداد علامتگذاری در همه کنترلرها یکسان نیست و باید تعریف دستگاه بررسی شود.
فوکوس مثبت
نقطه کانونی بالاتر از سطح قطعه قرار میگیرد. این حالت در برخی فرایندها و مواد میتواند برای رسیدن به کیفیت مشخص لبه یا توزیع متفاوت انرژی به کار رود.
فوکوس صفر
نقطه کانونی روی سطح بالایی قطعه قرار دارد. این موقعیت در برخی کاربردهای حکاکی یا برش ورقهای نازک نقطه شروع مناسبی است.
فوکوس منفی
نقطه کانونی داخل ضخامت قطعه قرار میگیرد. این تنظیم در بعضی فرایندهای برش ورقهای ضخیم، با توجه به جنس فلز و گاز کمکی، میتواند نتیجه بهتری ایجاد کند.
هیچیک از این حالتها برای تمام شرایط بهترین انتخاب نیست. برای انتخاب موقعیت مناسب باید ضخامت، جنس قطعه، نوع برش و دستورالعمل فرایند را در نظر گرفت.
این مقاله را از دست ندهید: لنز هد لیزر چیست؟ تفاوت لنز 2، 2.5 و 4 اینچ را بشناسید
فوکوس دستگاه لیزر چگونه تنظیم میشود؟
روش تنظیم به نوع هد، سیستم حرکتی و امکانات دستگاه بستگی دارد. در مدلهای دارای فوکوس دستی معمولاً از گیج مخصوص استفاده میشود؛ در مدلهای مجهز به فوکوس خودکار، سنسور و کنترلر فاصله مناسب را تعیین میکنند.
1. تنظیم فوکوس دستی با ابزار مخصوص
این روش در بسیاری از دستگاههای حکاکی و برش رومیزی کاربرد دارد.
-
دستگاه را در وضعیت ایمن و آماده تنظیم قرار دهید و مطمئن شوید تابش لیزر فعال نیست.
-
قطعه را روی میز کار بگذارید و سطح آن را تا حد امکان تراز کنید.
-
گیج فوکوس متناسب با هد و لنز نصبشده را در موقعیت تعیینشده قرار دهید.
-
با کنترل محور Z یا میز متحرک، فاصله را مطابق راهنمای دستگاه تنظیم کنید.
-
پس از برداشتن ابزار اندازهگیری، آن را از محدوده حرکت هد خارج کنید.
-
یک تست کنترلشده روی قطعه آزمایشی انجام دهید و کیفیت نتیجه را بررسی کنید.
در این روش، تماس گیج با سطح یا نازل باید دقیقا مطابق دستورالعمل سازنده باشد؛ تماس اشتباه ممکن است ارتفاع را نادرست کند یا به قطعات حساس آسیب بزند.
2. تنظیم فوکوس خودکار (Auto Focus)
در دستگاههای مجهز به فوکوس خودکار لیزر، حسگر فاصله سطح قطعه را تشخیص میدهد و سیستم حرکتی میز یا هد را به موقعیت از پیش تعریفشده میرساند.
-
قطعه را در محل مناسب قرار دهید.
-
مطمئن شوید حسگر با سطح قطعه تداخل یا مانع ندارد.
-
فرمان فوکوس خودکار را از کنترلر اجرا کنید.
-
پس از پایان حرکت، وضعیت هد و فاصله آن را بررسی کنید.
-
قبل از اجرای عملیات اصلی، محدوده حرکت و محل شروع کار را کنترل کنید.
فوکوس خودکار سرعت آمادهسازی را افزایش میدهد، اما در تمام شرایط قابل اتکا نیست. سطوح شفاف، شکلهای منحنی، مواد بسیار نرم یا ناهمواریهای سطح ممکن است باعث خطای بعضی حسگرها شوند. در چنین شرایطی، روش دستی یا دستورالعمل اختصاصی همان دستگاه انتخاب مناسبتری است. برای خرید قیچی الکترومکانیک 2503 کلیک کنید.
بهترین روش تشخیص فوکوس صحیح چیست؟
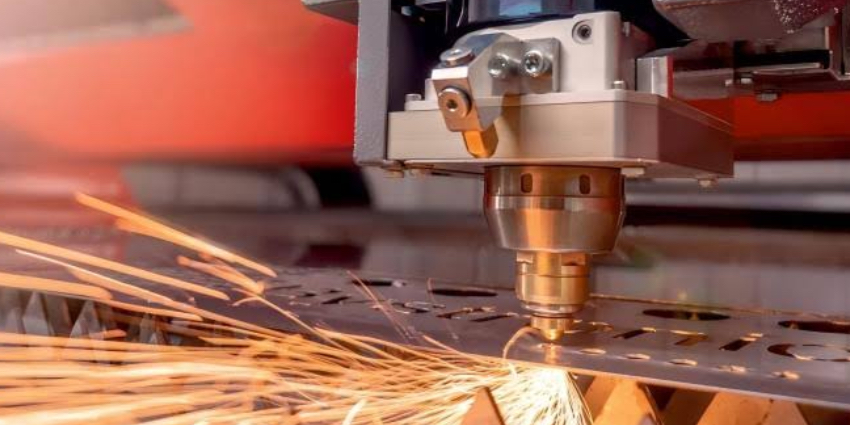
جهت تشخیص دقیق، تنها به ظاهر یک برش اکتفا نکنید. استفاده از ابزار فوکوس توصیهشده، تست نقطهای یا خطی و بررسی نتیجه روی قطعه آزمایشی، روش قابلاعتمادتری برای ارزیابی تنظیمات است.
در برخی دستگاهها میتوان از تست فوکوس (Focus Test) استفاده کرد؛ در این روش، چند علامت یا خط در موقعیتهای مختلف ثبت میشود تا نقطهای با باریکترین اثر یا بهترین وضوح مشخص شود. روش اجرای تست باید با نوع منبع لیزر، نرمافزار و دستورالعمل دستگاه هماهنگ باشد. برای بررسی نتیجه، این موارد را در نظر بگیرید:
-
عرض شیار برش: آیا شیار بیش از حد پهن یا نامنظم شده است؟
-
کیفیت لبه: آیا لبهها صافاند یا زبری و سوختگی غیرعادی دیده میشود؟
-
کامل بودن برش: آیا قطعه با پارامترهای مجاز و مناسب بهطور یکنواخت بریده میشود؟
-
وضوح حکاکی: آیا جزئیات کوچک واضح هستند یا لبه نوشتهها پخش شدهاند؟
-
تکرارپذیری: آیا نتیجه در چند تست مشابه ثابت میماند؟
بهتر است در هر نوبت فقط یک پارامتر را تغییر دهید. تغییر همزمان فوکوس، توان و سرعت باعث میشود نتوانید تشخیص دهید بهبود یا افت کیفیت دقیقاً از کدام عامل ناشی شده است.
فوکوس مناسب برای برش فلز، چوب و حکاکی چگونه انتخاب میشود؟
موقعیت مطلوب برای همه مواد یکسان نیست؛ زیرا رفتار حرارتی، ضخامت، طول موج و نوع عملیات در نتیجه اثر میگذارند. جدول زیر یک چارچوب اولیه برای تصمیمگیری است، نه مجموعهای از تنظیمات قطعی.
|
نوع کاربرد |
نقطه شروع بررسی |
نکته مهم |
|---|---|---|
|
حکاکی سطحی |
نزدیک سطح قطعه |
وضوح جزئیات و یکنواختی اثر را بررسی کنید |
|
برش ورق فلزی نازک |
سطح یا موقعیت پیشنهادی فرایند |
عرض شیار و کیفیت هر دو لبه را بسنجید |
|
برش فلز ضخیم |
موقعیت داخلی متناسب با فرایند |
نوع فلز، گاز کمکی و پارامترهای هد مهماند |
|
برش چوب با CO2 |
نقطه فوکوس تعیینشده برای لنز و ضخامت |
سوختگی لبه و کامل بودن برش را بررسی کنید |
|
حکاکی با لیزر دیودی |
سطح قطعه یا فاصله تعریفشده ماژول |
فاصله فوکوس در مدلهای مختلف یکسان نیست |
برای مثال، در برش بعضی ورقهای ضخیم، قرارگیری نقطه کانونی داخل قطعه میتواند به توزیع انرژی در عمق کمک کند؛ اما انتقال همین تنظیم به یک ورق نازک یا ماده دیگر لزوما نتیجه خوبی ندارد. همچنین، فوکوس دستگاه لیزر CO2 و فایبر را نباید صرفا بر اساس یک عدد مشترک تنظیم کرد. ساختار اپتیکی و دستورالعمل هر دستگاه باید مبنای کار باشد.
عیبیابی مشکلات ناشی از تنظیم نامناسب فوکوس
افت کیفیت برش همیشه به معنی خرابی لنز نیست. گاهی مشکل از ارتفاع هد است و گاهی آلودگی اپتیک، سرعت نامناسب یا تنظیم نبودن گاز کمکی نتیجه را خراب میکند.
|
نشانه مشاهدهشده |
علت احتمالی |
اقدام پیشنهادی |
|---|---|---|
|
برش به انتهای قطعه نمیرسد |
فوکوس نامناسب، سرعت زیاد یا توان ناکافی |
ابتدا فوکوس را بررسی کنید؛ سپس پارامترها را جداگانه ارزیابی کنید |
|
لبهها زبر هستند |
موقعیت فوکوس نامناسب یا شرایط نامطلوب برش |
تست فوکوس انجام دهید و گاز کمکی و سرعت را نیز بررسی کنید |
|
حکاکی تار یا پهن است |
فاصله نادرست از سطح یا تنظیم نامناسب اپتیک |
فاصله فوکوس و تمیزی لنز را بررسی کنید |
|
کیفیت در نقاط مختلف ورق تغییر میکند |
ناهمواری قطعه، تراز نبودن میز یا مشکل در ردیابی ارتفاع |
سطح قطعه و سیستم تنظیم ارتفاع را کنترل کنید |
|
نتیجه پس از تعویض لنز تغییر کرده است |
تفاوت مشخصات لنز یا تنظیم نبودن مرجع فوکوس |
فوکوس را مطابق مشخصات لنز جدید دوباره تنظیم کنید |
این علائم بهتنهایی برای تشخیص قطعی کافی نیستند. برای مثال، برش ناقص ممکن است از فوکوس نامناسب ناشی شود، اما آلودگی لنز، افت توان یا تنظیم نادرست سرعت نیز میتواند چنین اثری داشته باشد. برای خرید قیچی هیدرولیک 3006 کلیک کنید.
چه زمانی باید فوکوس دستگاه لیزر دوباره تنظیم شود؟
پس از تعویض لنز، تغییر نوع هد، برخورد هد با قطعه یا افت ناگهانی کیفیت برش، بررسی مجدد فوکوس ضروری است. همچنین، هنگام تغییر محسوس ضخامت مواد یا مشاهده تفاوت کیفیت میان دو اجرای مشابه، بهتر است صحت فاصله کانونی بررسی شود.
این کار به معنی تغییر مداوم تنظیمات در هر بار استفاده نیست. در دستگاهی که لنز، هد و سطح قطعه شرایط ثابتی دارند، استفاده از گیج مناسب و ثبت پارامترهای موفق میتواند خطاهای تکراری را کاهش دهد. برای نگهداری بهتر، این نکات را رعایت کنید:
-
تنظیمات موفق را همراه با جنس و ضخامت ماده ثبت کنید.
-
پس از تعویض قطعه اپتیکی، مرجع فوکوس را دوباره کنترل کنید.
-
لنز را فقط با روش و مواد پاککننده توصیهشده برای همان اپتیک تمیز کنید.
-
در صورت برخورد هد یا جابهجایی قطعات مکانیکی، احتمال تغییر تراز را بررسی کنید.
-
در دستگاههای خودکار، عملکرد حسگر و تنظیمات ارتفاع را نادیده نگیرید.
هنگام تنظیم یا عیبیابی، از فعال شدن ناخواسته پرتو جلوگیری کنید و دستورالعمل ایمنی همان دستگاه را رعایت نمایید. برای دسترسی به اجزای داخلی هد یا تنظیمات اپتیکی حساس، از تکنسین آموزشدیده کمک بگیرید. برای خرید قیچی هیدرولیک 60 سانتیمتر تک جک کلیک کنید.
سخن پایانی
در نهایت، فوکوس صحیح، یکی از عوامل اصلی رسیدن به برش تمیز و حکاکی دقیق است؛ اما نتیجه مطلوب تنها با انتخاب فاصله مناسب به دست نمیآید و شرایط اپتیک، جنس قطعه و پارامترهای عملیاتی نیز اهمیت دارند. پیش از تغییر توان یا سرعت، وضعیت لنز و ارتفاع هد را بررسی کنید و نتیجه را روی قطعه آزمایشی بسنجید.
فوکوس دستگاه لیزر را با مرجع مخصوص همان مدل تنظیم کنید و مقادیر موفق را ثبت کنید تا در اجرای بعدی، زمان کمتری صرف عیبیابی شود. اگر دستگاه شما پس از تنظیم همچنان برش ناقص یا لبههای نامنظم ایجاد میکند، بررسی تخصصی هد و سیستم اپتیکی میتواند قدم بعدی مناسبی باشد.
سوالات متداول
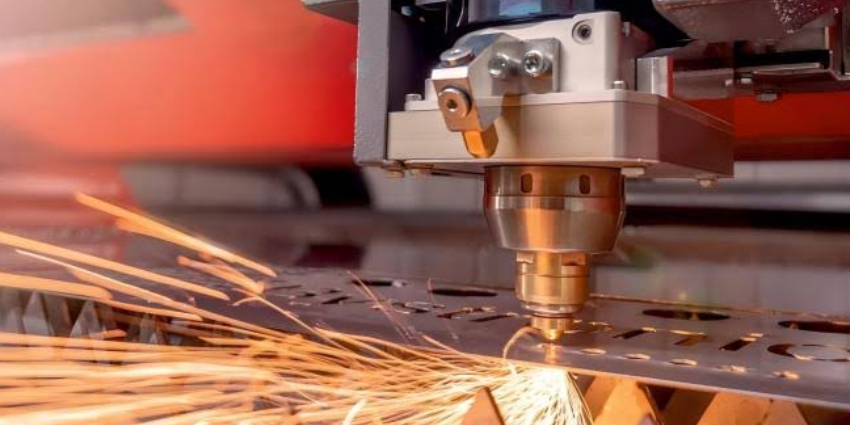 1. فوکوس دستگاه لیزر روی کیفیت برش چه تاثیری دارد؟
موقعیت درست نقطه کانونی به تمرکز مناسب انرژی روی سطح یا داخل قطعه کمک میکند. تنظیم نامناسب ممکن است باعث افزایش عرض شیار، زبری لبه یا ناقص ماندن برش شود.
2. آیا فوکوس دستگاه لیزر فایبر و CO2 یکسان تنظیم میشود؟
خیر؛ روش اندازهگیری و فاصله کاری به ساختار هد، لنز و مدل دستگاه وابسته است. باید از مرجع و دستورالعمل متناسب با همان سیستم استفاده کنید.
3. از کجا بفهمیم فوکوس لیزر اشتباه است؟
افت وضوح حکاکی، تغییر غیرعادی عرض شیار و کاهش کیفیت برش میتواند نشانهای از فوکوس نامناسب باشد. بااینحال، آلودگی لنز، سرعت و توان نیز باید بررسی شوند.
4. آیا فوکوس خودکار همیشه دقیقتر از روش دستی است؟
خیر؛ فوکوس خودکار در شرایط سازگار با حسگر عملکرد سریعی دارد، اما روی بعضی سطوح شفاف، منحنی یا ناهموار ممکن است خطا کند. روش دستی نیز در صورت اجرای صحیح میتواند نتیجه دقیقی بدهد.
5. آیا با تغییر ضخامت ورق باید فوکوس را تغییر دهیم؟
در بسیاری از کاربردها، تغییر ضخامت نیازمند بررسی مجدد موقعیت فوکوس و سایر پارامترهای برش است. مقدار تغییر را باید با توجه به جنس قطعه، نوع عملیات و دستورالعمل فرایند تعیین کرد.
منبع: